튜브 홀에 그루브가 필요합니까? 확관부 강도 높이기
일부 설계와 규격은 확관부의 인발 강도를 높이기 위해 튜브 홀 그루브 가공을 요구합니다.
주요 원인
- 그루브가 지정되어 있는데 가공하지 않음
- 후판 튜브시트나 고압 조건에서 그루브 없는 홀의 조인트는 인발 강도가 부족함
진단 방법
- 도면이나 적용 규격에서 튜브 홀 그루빙 요구사항 확인
대책
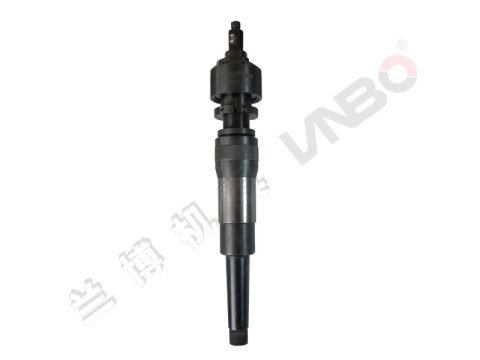
- KHC 튜브 홀 그루빙 툴: KHC-A, KHC-B (2날), KHC-C (대구경 홀)
- 먼저 그루브를 가공한 뒤 시험 확관으로 정한 토크로 확관
보내 주실 정보
- 튜브 재질, 외경, 두께 (mm 또는 BWG)
- 튜브시트 두께와 홀 사이즈
- 튜브 수량, 현장 조건 (전원 또는 공기 공급, 위험 구역 여부)
- 희망 납기 또는 정비 일정
- 요구 그루브 폭과 깊이
자주 묻는 질문
튜브 홀에 그루브를 가공하는 공구는 무엇입니까?
KHC 튜브 홀 그루빙 툴로, GB151-1999 또는 설계 요구에 따라 2 mm 그루브를 가공합니다.
제품
이 작업에 쓰는 공구
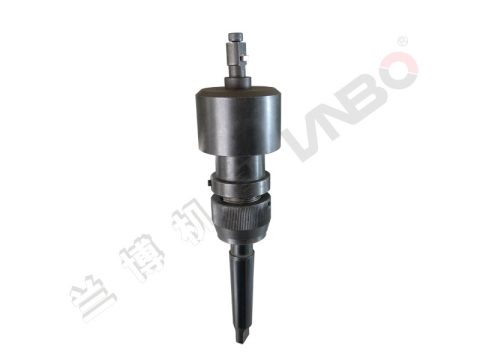
끝단 평면 가공·베벨링·그루빙
KHC-A 그루빙 툴
- 튜브 외경: φ12–φ25 mm
- 그루브: 2 mm, GB151-1999 또는 설계 요구 사항에 따름
- 생크: 육각 / 모스 테이퍼 No. 2
서보 확관 시스템
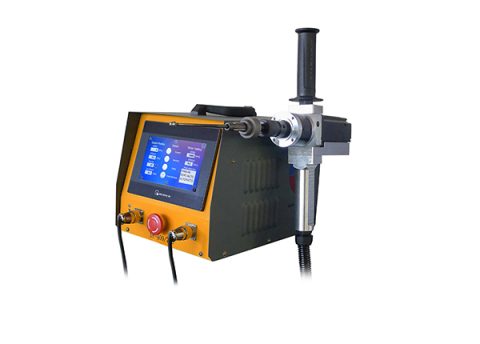
SR 시리즈 서보 확관 시스템
- 토크 범위: 0.2–77.9 N·m / 0.1–57.5 ft·lbf (모터에 따라 다름)
- 튜브 외경: 6.35–38.1 mm
- 전원: 200–240 V 단상
상담 요청
프로젝트 내용을 알려 주십시오
장비를 제안하고 일정을 산정하며, 필요하면 현장 기술팀을 파견합니다.