본문으로 바로가기

확관 후 고르지 않은 튜브 끝단: 절단과 평면 가공으로 맞추기

확관 후 튜브 돌출 길이가 고르지 않으면 튜브-튜브시트 용접에 문제가 생깁니다. 튜브 내경 커터로 남는 부분을 잘라낸 뒤 끝단을 평면 가공합니다.

주요 원인

  • 튜브 삽입 시 돌출 길이가 고르지 않았음
  • 용접 절차서상 돌출 길이가 일정해야 함

진단 방법

  • 용접 절차서 기준으로 튜브 돌출 길이 측정

대책

  1. DNQ-A 튜브 내경 커터(또는 DNQ-C 동력 이송 커터)로 남는 부분 절단
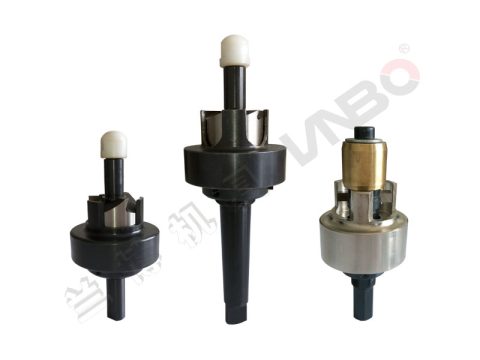
  2. GXD 튜브 끝단 페이싱 툴로 끝단 평면 가공, 슬리브로 돌출 길이 설정
  3. 후육 스테인리스, 탄소강, 티타늄: J1P-Z-1 레버 이송식 페이싱 툴
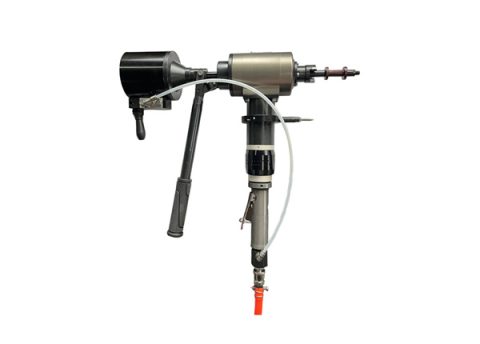
  4. 평면 가공과 베벨링: GPK-38-1 튜브 끝단 평면 가공·베벨링 머신

보내 주실 정보

  • 튜브 재질, 외경, 두께 (mm 또는 BWG)
  • 튜브시트 두께와 홀 사이즈
  • 튜브 수량, 현장 조건 (전원 또는 공기 공급, 위험 구역 여부)
  • 희망 납기 또는 정비 일정

현장 인력이 필요하십니까? 당사 현장팀이 현장에서 튜브 끝단 절단과 평면 가공을 수행합니다. Lanbo 현장 서비스 →

자주 묻는 질문

튜브 끝단을 튜브시트와 같은 높이로 평면 가공하는 공구는 무엇입니까?
드릴로 구동하는 GXD 튜브 끝단 페이싱 툴, 후육관에는 J1P-Z-1, 베벨링도 필요하면 GPK-38-1을 씁니다.
제품

이 작업에 쓰는 공구
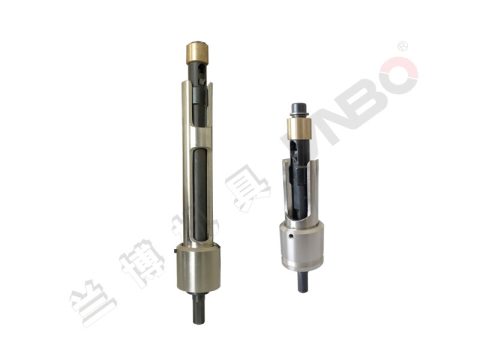
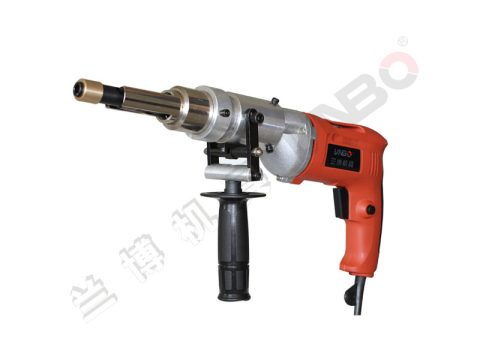
DNQ-A 튜브 내경 커터 (푸시형)
튜브 내경 커터

DNQ-A 튜브 내경 커터 (푸시형)

  • 튜브 외경: φ12–φ38 mm
  • 관 두께: 0.3–2 mm
  • 절단 깊이: 70 mm (주문 제작, 롱리치형 최대 5000 mm)
사양 보기
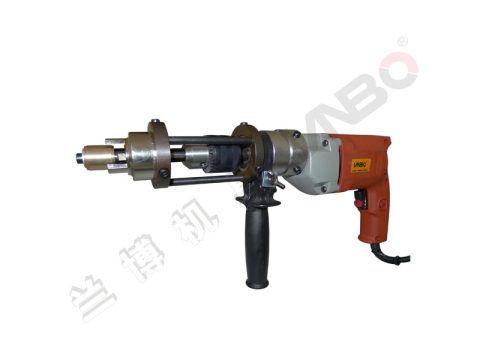
DNQ-C 동력 이송식 튜브 커터
튜브 내경 커터

DNQ-C 동력 이송식 튜브 커터

사양 보기
GXD-A / GXD-B 튜브 끝단 페이싱 툴
끝단 평면 가공·베벨링·그루빙

GXD-A / GXD-B 튜브 끝단 페이싱 툴

  • 튜브 외경: Φ12–Φ57 mm
  • 관 두께: 0.5–2.5 mm
  • 튜브 재질: 동, 티타늄, 스테인리스
사양 보기
GXD-C 튜브 끝단 페이싱 툴
끝단 평면 가공·베벨링·그루빙

GXD-C 튜브 끝단 페이싱 툴

사양 보기
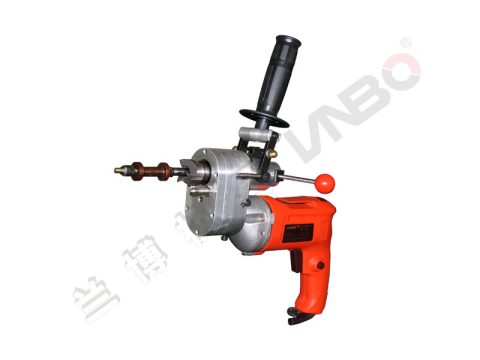
J1P-Z-1 튜브 끝단 페이싱 툴
끝단 평면 가공·베벨링·그루빙

J1P-Z-1 튜브 끝단 페이싱 툴

  • 튜브 외경: Φ16 / Φ19 / Φ25 / Φ28 mm
  • 관 두께: 0.5–2.5 mm
  • 중량: 3.5 kg
사양 보기
GPK-38-1 튜브 끝단 평면 가공·베벨링 머신
끝단 평면 가공·베벨링·그루빙

GPK-38-1 튜브 끝단 평면 가공·베벨링 머신

  • 튜브 외경: Φ14–Φ40 mm
  • 두께: ≤ 3.5 mm
  • 중량: 9 kg
사양 보기
상담 요청

프로젝트 내용을 알려 주십시오

장비를 제안하고 일정을 산정하며, 필요하면 현장 기술팀을 파견합니다.
+ 튜브 정보 (선택 사항, 더 정확한 견적에 도움이 됩니다)
입력하신 정보는 이 문의에 답변하는 데에만 사용합니다. 보통 영업일 기준 1일 이내에 회신합니다 (GMT+8).
WhatsApp이메일전화하기견적맨 위로